ABS y PC/ABS: reciclaje de plásticos de ingeniería
Carcasas, gabinetes e interiores de auto suelen ser ABS o PC/ABS. Cómo reconocerlos, separarlos de resinas parecidas y reprocesarlos sin perder propiedades.
Por Equipo ZikloaPublicado 5 min de lectura
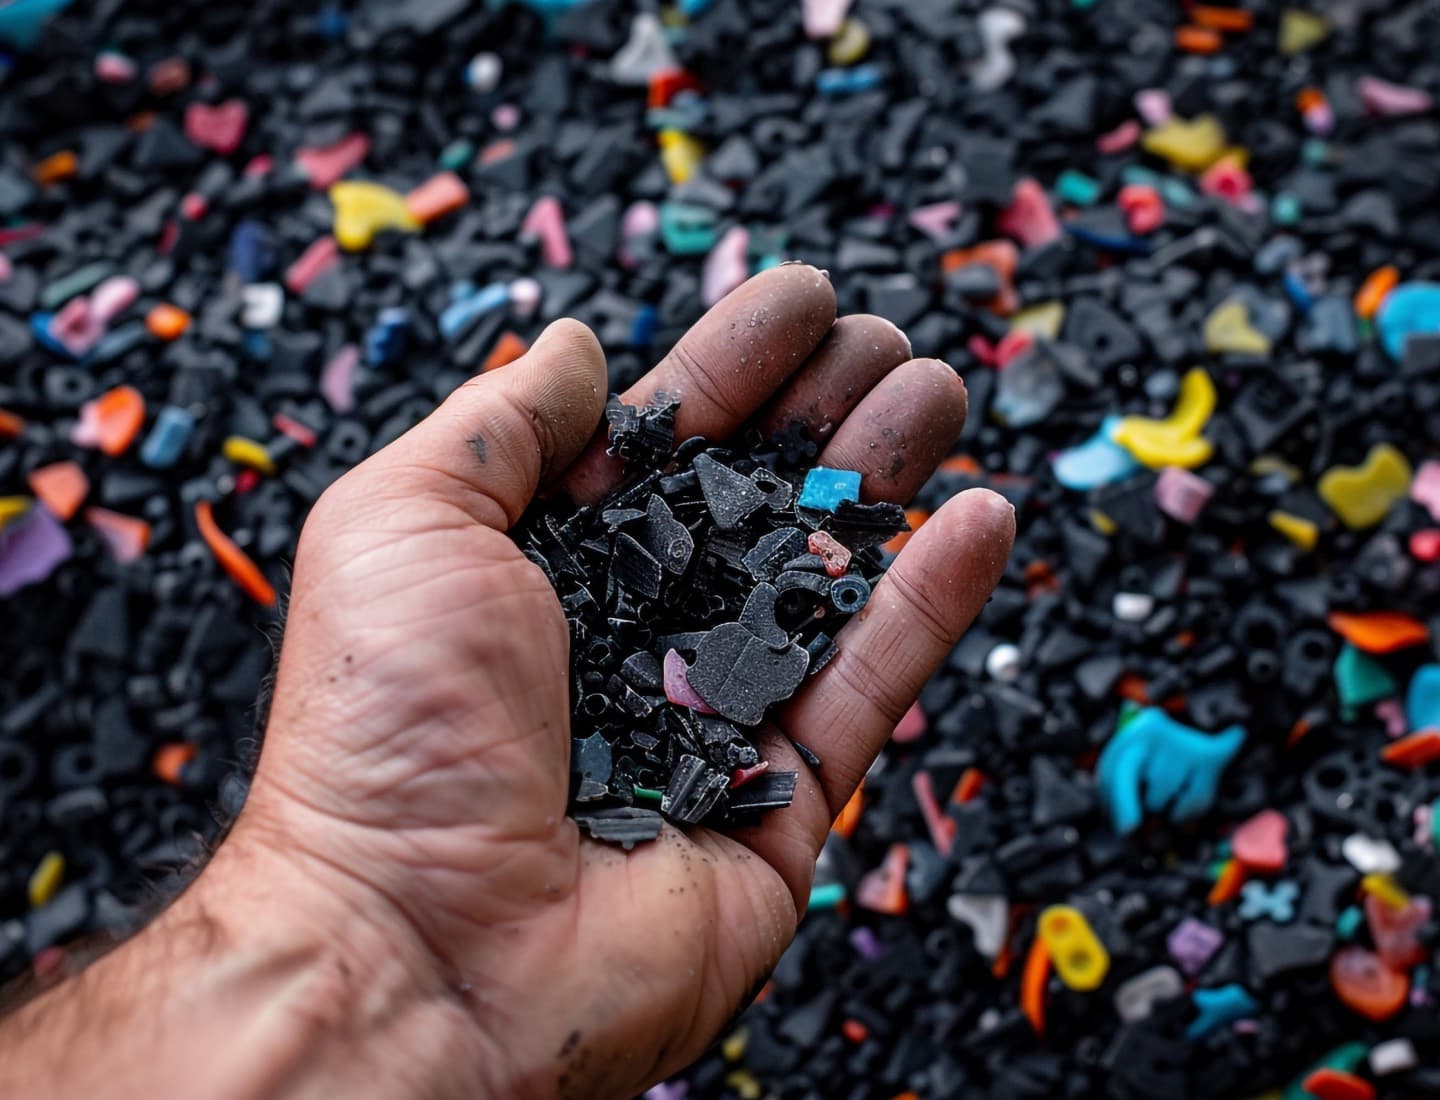
En resumen: El ABS y el PC/ABS son plásticos de ingeniería con buen valor de reciclaje cuando llegan identificados, separados entre sí y libres de metales, recubrimientos y otras resinas. Los retos principales son la mezcla con materiales casi idénticos, como el HIPS, el control de aditivos como los retardantes de flama y un secado correcto antes de reprocesar.
El reciclaje de ABS es una oportunidad poco aprovechada en muchas plantas. El ABS está en carcasas de electrodomésticos y equipos, interiores automotrices, juguetes, maletas y gabinetes eléctricos. Su pariente cercano, el PC/ABS, aparece donde se necesita más resistencia al calor y al impacto: cargadores, gabinetes electrónicos y piezas de interior de auto.
Al ser plásticos de ingeniería, su scrap suele valer más que el de los plásticos de uso común, siempre que se maneje con el cuidado que exige su composición. Esta guía explica cómo hacerlo, desde la identificación hasta el reprocesado.
ABS y PC/ABS: qué son y en qué se diferencian
El ABS es un terpolímero amorfo de acrilonitrilo, butadieno y estireno. El acrilonitrilo aporta resistencia química y rigidez; el butadieno, en forma de partículas de hule, le da resistencia al impacto; el estireno aporta brillo y facilidad de procesamiento.
El PC/ABS es una mezcla de policarbonato y ABS. El PC aporta resistencia al calor y tenacidad; el ABS mejora el flujo, baja la temperatura de proceso y reduce la sensibilidad a las muescas que tiene el policarbonato solo.
| Característica | ABS | PC/ABS |
|---|---|---|
| Tipo | Terpolímero amorfo | Mezcla amorfa |
| Resistencia al calor | Moderada | Mayor |
| Resistencia al impacto | Buena | Muy buena, también a baja temperatura |
| Temperatura de procesamiento | Menor | Mayor |
| Exigencia de secado | Moderada | Alta, el PC se hidroliza |
| Usos típicos | Carcasas de electrodomésticos, juguetes, lámina extruida, interiores de auto | Gabinetes electrónicos, cargadores, interiores de auto, carcasas de equipo |
| Marca habitual | >ABS< | >PC+ABS< |
Dónde aparecen en tu operación
- Scrap de inyección: coladas, arranques y piezas rechazadas. Es la fuente más limpia, porque conoces la resina y el grado exactos.
- Lámina extruida y recortes de termoformado: el ABS de extrusión se usa en lámina para piezas grandes termoformadas, y sus esqueletos y orillas son reciclables.
- Prototipos, muestras y producto obsoleto que se da de baja del inventario.
- Equipos eléctricos y electrónicos al final de su vida: sus carcasas son una fuente importante de ABS y PC/ABS, pero vienen con más contaminantes. Revisa nuestra guía de reciclaje de residuos electrónicos para el manejo del equipo completo.
Cómo identificarlos
- Marca en la pieza: las piezas técnicas suelen llevar la marca entre signos, como >ABS<, >PC+ABS< o >ABS-FR<, donde FR indica retardante de flama.
- Documentación: en scrap posindustrial, el plano o la lista de materiales de la pieza te dice el grado exacto. Es la identificación más confiable y la más barata.
- Espectroscopía infrarroja: equipos portátiles o de laboratorio identifican la resina en segundos y distinguen ABS de HIPS o de PC/ABS.
- Fluorescencia de rayos X (XRF): detecta bromo y otros elementos asociados a retardantes de flama.
La densidad no ayuda mucho: el ABS y el HIPS tienen valores casi iguales, así que una prueba de flotación no los separa.
Contaminantes que más bajan su valor
- HIPS (poliestireno de alto impacto): se ve y se siente igual que el ABS. Mezclado con él, reduce la resistencia al impacto y al calor.
- Otras resinas de ingeniería: PC, PMMA o nylon mezclados alteran las propiedades y el comportamiento en proceso.
- PVC: se degrada a la temperatura de proceso del ABS, libera ácido clorhídrico y corroe moldes y husillos.
- Metales: tornillos, insertos roscados de latón, clips y blindajes dañan los molinos.
- Pintura, cromado y metalizado: estas capas no se separan en un reprocesado normal y contaminan el material.
- Etiquetas, espumas y empaques adheridos a la pieza.
- Retardantes de flama: los grados con retardante deben ir separados de los que no lo llevan. Algunos retardantes bromados antiguos están restringidos por convenios internacionales sobre contaminantes orgánicos persistentes, y la directiva RoHS de la Unión Europea limita los PBB y PBDE en equipos eléctricos y electrónicos. Por eso muchos compradores exigen verificar este punto.
Categorías de separación recomendadas
Con base en lo anterior, estas son las categorías que suelen tener sentido en una planta que genera ABS y PC/ABS:
| Categoría | Ejemplos | Por qué va aparte |
|---|---|---|
| ABS sin retardante, por color | Coladas y piezas de un solo grado | Es la de mayor valor y la más fácil de reprocesar |
| ABS con retardante de flama | Gabinetes eléctricos marcados FR | Sus aditivos deben verificarse |
| PC/ABS | Cargadores, gabinetes, interiores | Requiere otro secado y otra temperatura |
| ABS de extrusión | Recortes de lámina y esqueletos | Su flujo es distinto al de inyección |
| Piezas pintadas o cromadas | Molduras y acabados decorativos | Sus recubrimientos contaminan |
| Piezas con insertos | Carcasas con tornillos o insertos roscados | El metal debe retirarse |
| Carcasas de equipos dados de baja | Equipo de oficina o de prueba obsoleto | Origen mixto y más contaminantes |
No necesitas todas desde el primer día. Empieza por las que concentran más volumen y agrega categorías cuando tengas datos de generación.
Reprocesamiento: secado y cuidado térmico
El ABS absorbe humedad moderadamente y el PC/ABS es más sensible. Como referencia general, el ABS suele secarse alrededor de 80 °C durante 2 a 4 horas en secador desecante, y el PC/ABS a temperaturas más altas, del orden de 90 a 110 °C, con una meta de humedad más baja. Confirma siempre con la ficha técnica del grado. Procesar sin secar provoca vetas plateadas y burbujas en el ABS y, en el PC/ABS, además, pérdida de peso molecular y piezas frágiles.
La fase de hule del ABS es sensible al calor: temperaturas excesivas o tiempos de residencia largos la oxidan, amarillean el material y reducen su resistencia al impacto. Por eso el reprocesado debe mantenerse dentro de la ventana de temperatura del grado original.
Un punto práctico: no mezcles ABS de extrusión con ABS de inyección si necesitas un flujo constante. Los grados de extrusión son más viscosos, con un índice de fluidez más bajo, y cambian el comportamiento del lote.
Diseñar pensando en el reciclaje
Si tu empresa diseña las piezas, muchas de estas dificultades se evitan desde el plano: marcar la resina en cada pieza, preferir uniones a presión en lugar de insertos metálicos sobremoldeados, evitar pintura y cromado cuando no aportan función, y usar una sola resina por ensamble cuando sea posible. Profundizamos en estos criterios en nuestro artículo sobre ecodiseño de productos reciclables.
Estas decisiones no sólo facilitan el reciclaje al final de la vida del producto: también hacen más fácil reincorporar tu propio scrap de producción, porque cada categoría llega más limpia y mejor identificada.
Cómo te ayuda Zikloa
Zikloa recicla plásticos industriales, incluidos los de ingeniería, y en su catálogo de materias primas ofrece ABS de extrusión y PC/ABS, además de tarjetas electrónicas. Si tu planta genera scrap de estas resinas o necesitas abastecerte de ellas, solicita una evaluación de tu scrap o una cotización de material y revisamos volumen, grado y condiciones.
- #abs
- #pc/abs
- #plásticos de ingeniería
- #residuos electrónicos
- #reciclaje de plástico
Preguntas frecuentes
¿El ABS cromado se puede reciclar?
Es difícil. Debajo del cromo suele haber capas de cobre y níquel adheridas al plástico, que no se separan en un reprocesado normal. Estas piezas requieren procesos especiales o se manejan como categoría aparte; nunca las mezcles con ABS sin recubrimiento.
¿Puedo mezclar ABS y PC/ABS en el mismo lote?
No es recomendable. Aunque son parcialmente compatibles, la proporción de policarbonato cambia la resistencia al calor, el flujo y las condiciones de secado. Un lote mezclado tiene propiedades impredecibles y menor valor que cada material por separado.
¿El ABS reciclado sirve para piezas visibles?
Puede servir si proviene de scrap posindustrial limpio, de un solo grado y color, y se reprocesa con buena filtración. Para piezas con exigencias estéticas altas, lo usual es mezclarlo en baja proporción con resina virgen o reservarlo para colores oscuros.